

 BÁNH CƯỚC


 Ứng Dụng Trong Ngành Gỗ
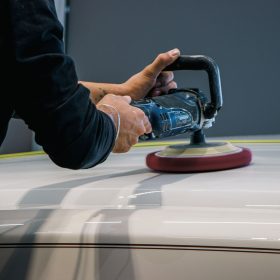 Ứng Dụng Ngành Ô Tô – Đóng Tàu
 Ứng Dụng Ngành Cơ Khí – Khuôn Mẫu
 Ứng Dụng Khác
Độ Hạt Giấy Nhám Là Gì? Cách Chọn Theo Từng Công Đoạn
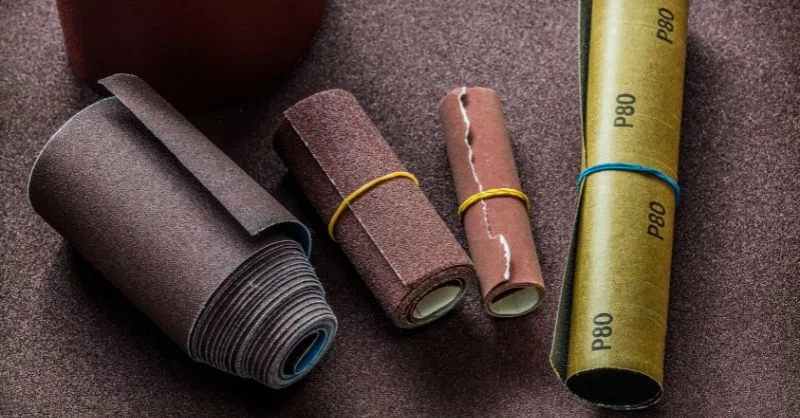
Bạn cầm tờ giấy nhám lên và thấy các con số như P80, P240, P800, nhưng không chắc nên dùng số nào cho việc của mình? Chọn sai độ hạt có thể khiến bề mặt xước sâu, tốn thêm thời gian, hoặc lớp sơn sau đó bám dính kém.
Bài viết này giải thích ngắn gọn độ hạt giấy nhám là gì và cách chọn theo từng công đoạn, từ mài thô đến đánh bóng.
Độ hạt (grit) giấy nhám là gì?
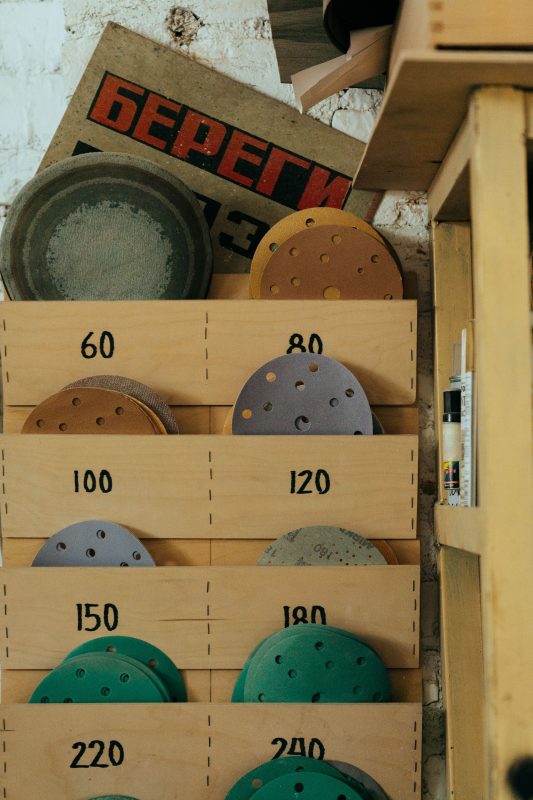
Độ hạt (grit) là con số thể hiện kích thước của hạt mài phủ trên bề mặt giấy nhám. Quy tắc cần nhớ chỉ có một:
- Số càng nhỏ → hạt càng thô → mài càng mạnh, vết xước càng sâu.
- Số càng lớn → hạt càng mịn → bề mặt càng láng, nhưng lấy đi rất ít vật liệu.
Trong ngành vật liệu mài, kích thước hạt thường được tính bằng micron (1 micron = 0,001 mm).
Chữ “P” trước con số nghĩa là gì?
Nhiều tờ nhám ghi “P120”, “P400″… Chữ P cho biết sản phẩm được phân cấp theo tiêu chuẩn FEPA (Hiệp hội các nhà sản xuất vật liệu mài châu Âu), hiện phổ biến hơn trên toàn cầu. Một hệ khác là CAMI của Mỹ, thường ghi số không kèm chữ P.
Điểm cần lưu ý:
- Ở độ hạt thô (khoảng 220 trở xuống), hai hệ dùng số gần như giống nhau.
- Ở độ hạt mịn, hai hệ lệch dần. Ví dụ, CAMI 600 xấp xỉ FEPA P1200.
- Vì vậy, khi đổi thương hiệu, hãy xem tờ nhám theo hệ nào rồi giữ nguyên hệ đó, đừng coi “1200” và “P1200” là một.
Bảng kích thước hạt theo FEPA P (tham khảo)
| Độ hạt | Kích thước hạt trung bình (khoảng) |
|---|---|
| P80 | 201 µm |
| P120 | 125 µm |
| P180 | 82 µm |
| P240 | 58,5 µm |
| P320 | 46,2 µm |
| P400 | 35 µm |
| P600 | 25,8 µm |
| P800 | 21,8 µm |
| P1000 | 18,3 µm |
| P1500 | 12,6 µm |
| P2000 | 10,3 µm |
| P3000 | 7 µm |
Số liệu lấy từ bảng so sánh kích thước hạt FEPA. Mỗi nhà sản xuất có thể làm tròn hơi khác nhau.
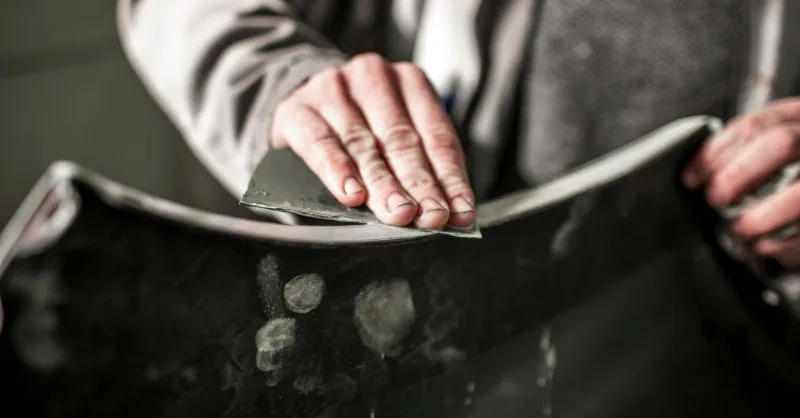
Cách chọn độ hạt theo từng công đoạn
Ví dụ dưới đây theo quy trình sơn sửa bề mặt kim loại/ô tô, vì đây là nhóm ứng dụng dùng nhiều cấp độ hạt nhất. Các nguồn hướng dẫn có thể đưa khoảng số hơi khác nhau, nên hãy xem đây là khoảng tham chiếu.
1. Tẩy gỉ, tẩy sơn cũ, tạo hình: khoảng P36 – P80
Dùng hạt thô để bóc lớp vật liệu dày. Với bột trét (bả) cần tạo hình, P80 được nhiều tài liệu nhắc đến như cấp độ hạt phổ biến để định hình ban đầu.
2. Làm phẳng, xóa vết xước thô: khoảng P120 – P220
Cấp này dùng để làm mịn bột trét sau khi tạo hình và vuốt mép sơn cũ. Mục tiêu là xóa vết xước sâu của cấp trước.
3. Chuẩn bị bề mặt trước khi phun lót/sơn: khoảng P240 – P400
Bề mặt cần đủ mịn nhưng vẫn còn độ nhám nhẹ để lớp sơn bám. Nhiều hướng dẫn nhắc P320 – P400 cho bước hoàn thiện trước lớp lót.
Riêng thép trần trước khi phủ sơn epoxy, có nguồn khuyến nghị không mài quá mịn, vì các loại epoxy thường bám tốt hơn trên bề mặt có vết xước ở mức 80 – 120.
4. Mài nước lớp lót và chuẩn bị lớp màu: khoảng P400 – P800
Cấp này làm phẳng lớp lót và tạo nền đồng đều cho lớp sơn màu. Dùng giấy nhám nước với nhiều nước giúp giảm bụi và hạn chế vết xước sâu.
5. Xử lý bề mặt sơn bóng (clear coat), đánh bóng: khoảng P1000 – P3000
Sau khi lớp sơn bóng đã khô hoàn toàn, mài nước để loại bỏ vỏ cam, hạt bụi. Thường bắt đầu từ P1500 (hoặc P1000 nếu bề mặt nhiều gợn), rồi tăng dần lên P2000, P3000 trước khi đánh bóng bằng xi/kem đánh bóng.
4 nguyên tắc giúp chọn độ hạt đúng
- Đi từng bước, không nhảy cấp quá xa. Mỗi cấp chỉ nên xóa vết xước của cấp trước. Nhảy quá nhiều cấp thì vết xước cũ vẫn còn, phải mài lại lâu hơn.
- Bắt đầu từ cấp mịn nhất có thể xử lý được lỗi. Bắt đầu quá thô sẽ để lại vết xước phải “chôn” bằng lớp lót dày hơn.
- Chỉ mài nước ở giai đoạn phù hợp. Mài nước dành cho công đoạn hoàn thiện mịn, còn bột trét không nên mài nước.
- Kiểm tra hướng dẫn của nhà sản xuất sơn/lót. Mỗi sản phẩm có thể quy định độ hạt tối ưu cho bề mặt trước khi phủ.
Mài khô hay mài nước?
- Mài khô: phổ biến khi tạo hình bột trét, mài lót, cần bóc vật liệu nhanh. Nên dùng hút bụi và khẩu trang phù hợp.
- Mài nước: dùng cho hoàn thiện mịn, sửa bề mặt sơn bóng, cấp độ hạt cao. Nước giúp bôi trơn, giảm bụi và giảm nguy cơ xước sâu.
Kết luận
Chọn độ hạt giấy nhám không phải chuyện ghi nhớ một con số “thần kỳ”, mà là hiểu mỗi cấp làm được gì. Hạt thô để tạo hình, hạt trung để làm phẳng, hạt mịn để chuẩn bị sơn và hạt siêu mịn để đánh bóng. Đi từng cấp, kiểm tra bề mặt sau mỗi bước, và giữ nguyên một hệ chuẩn (FEPA hoặc CAMI) khi đối chiếu sản phẩm.
Bạn cần chọn đúng loại giấy nhám? Hãy liên hệ với chúng tôi, đội ngũ tư vấn sẽ gợi ý độ hạt và loại nhám phù hợp với công việc của bạn…
Đọc thêm:
