

 BÁNH CƯỚC


 Ứng Dụng Trong Ngành Gỗ
 Ứng Dụng Ngành Ô Tô – Đóng Tàu
 Ứng Dụng Ngành Cơ Khí – Khuôn Mẫu
 Ứng Dụng Khác
XỬ LÝ BỀ MẶT KIM LOẠI TRƯỚC KHI SƠN: QUY TRÌNH TỪNG BƯỚC CHO XƯỞNG SẢN XUẤT
Phần lớn các lỗi sơn như bong tróc, phồng rộp hay gỉ chui ngược qua lớp phủ không bắt nguồn từ loại sơn, mà từ bề mặt nền chưa được chuẩn bị đúng. Dầu mỡ, muối, vảy cán, gỉ và độ nhám không phù hợp đều làm giảm khả năng bám dính của màng sơn. Bài viết này trình bày quy trình xử lý bề mặt kim loại trước khi sơn theo logic của các tiêu chuẩn quốc tế và tài liệu của nhà sản xuất sơn, kèm hướng dẫn chọn giấy nhám, đá mài cho từng công đoạn.
1. Vì sao xử lý bề mặt quyết định tuổi thọ lớp sơn?
Lớp sơn chỉ bám tốt khi nó tiếp xúc trực tiếp với kim loại sạch, đủ khô và có độ nhám phù hợp. Các hãng sơn đều nhấn mạnh rằng chất bẩn trên nền làm giảm độ bám dính và thúc đẩy ăn mòn dưới màng sơn. Phương pháp và mức độ xử lý nên tương ứng với tình trạng ban đầu của kim loại và với điều kiện làm việc dự kiến của sản phẩm.
Có thể hình dung bề mặt cần xử lý theo bốn nhóm tạp chất:
- Dầu, mỡ, chất bôi trơn: thường còn lại từ gia công, cắt, dập, bảo quản.
- Muối hòa tan và bụi bẩn: đặc biệt quan trọng với kết cấu ngoài trời, ven biển. Mắt thường có thể không nhìn thấy muối, nhưng về lâu dài nó sẽ gây ăn mòn bề mặt kim loại.
- Vảy cán (mill scale), gỉ, sơn cũ bong: là lớp bám lỏng hoặc bám chặt trên thép.
- Xỉ hàn, bavia, cạnh sắc: những chi tiết khiến màng sơn mỏng đi hoặc không phủ kín.
Mỗi nhóm cần một cách xử lý riêng, và thứ tự thực hiện cũng quan trọng không kém.
2. Tổng quan quy trình xử lý bề mặt kim loại trước khi sơn
Tùy ngành và tiêu chuẩn của khách hàng, quy trình có thể khác nhau, nhưng đa số xưởng sản xuất đi theo trình tự sau:
- Kiểm tra và đánh giá tình trạng bề mặt ban đầu.
- Tẩy dầu mỡ, làm sạch muối và bụi bẩn.
- Loại bỏ xỉ hàn, bavia, bo tròn cạnh sắc.
- Tẩy gỉ, vảy cán và sơn cũ bong bằng cơ học (hoặc phun hạt mài).
- Mài nhám tạo độ bám, kiểm tra độ nhám bề mặt.
- Làm sạch bụi, kiểm tra điều kiện môi trường và sơn lót chống gỉ.
Điểm cần đặc biệt lưu ý là tẩy dầu mỡ phải làm trước khi mài hay phun hạt. Quá trình mài hay phun hạt mài có thể làm loang dầu mỡ và làm chúng bít vào các vết xước do vật liệu mài tạo ra thay vì loại bỏ chúng, vì vậy chất bẩn nhìn thấy được cần được làm sạch trước.
Bước 1: Đánh giá tình trạng bề mặt bằng cấp độ gỉ theo tiêu chuẩn ISO 8501-1
ISO 8501-1 là tiêu chuẩn dạng hình ảnh, dùng để mô tả tình trạng kim loại trước khi xử lý và mức độ sạch sau xử lý. Tiêu chuẩn chia tình trạng ban đầu của thép thành bốn cấp gỉ A, B, C, D.
| Cấp gỉ | Mô tả |
|---|---|
| A | Vảy cán còn gần như nguyên vẹn, gần như không có gỉ |
| B | Bắt đầu gỉ, vảy cán bắt đầu bong |
| C | Vảy cán đã bị gỉ ăn mòn hoặc có thể cạo ra; có thể thấy rỗ rất nhẹ |
| D | Vảy cán đã bị ăn mòn hết, rỗ rõ ràng bằng mắt thường |
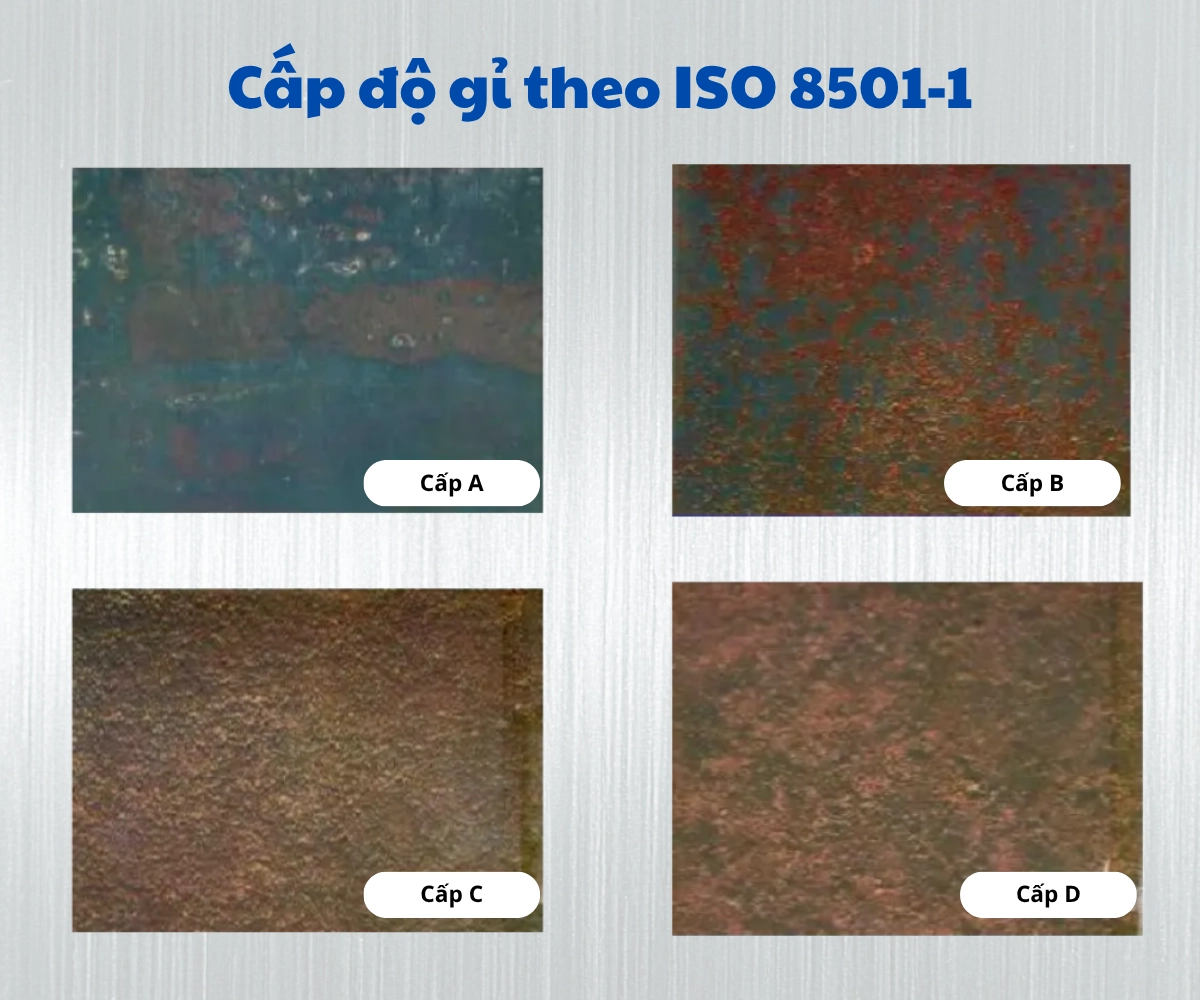
Bước đánh giá này giúp xưởng chọn đúng công cụ xử lý: thép cấp A, B chỉ cần xử lý nhẹ, còn thép cấp C, D thường cần phun hạt hoặc mài cơ học nặng hơn.
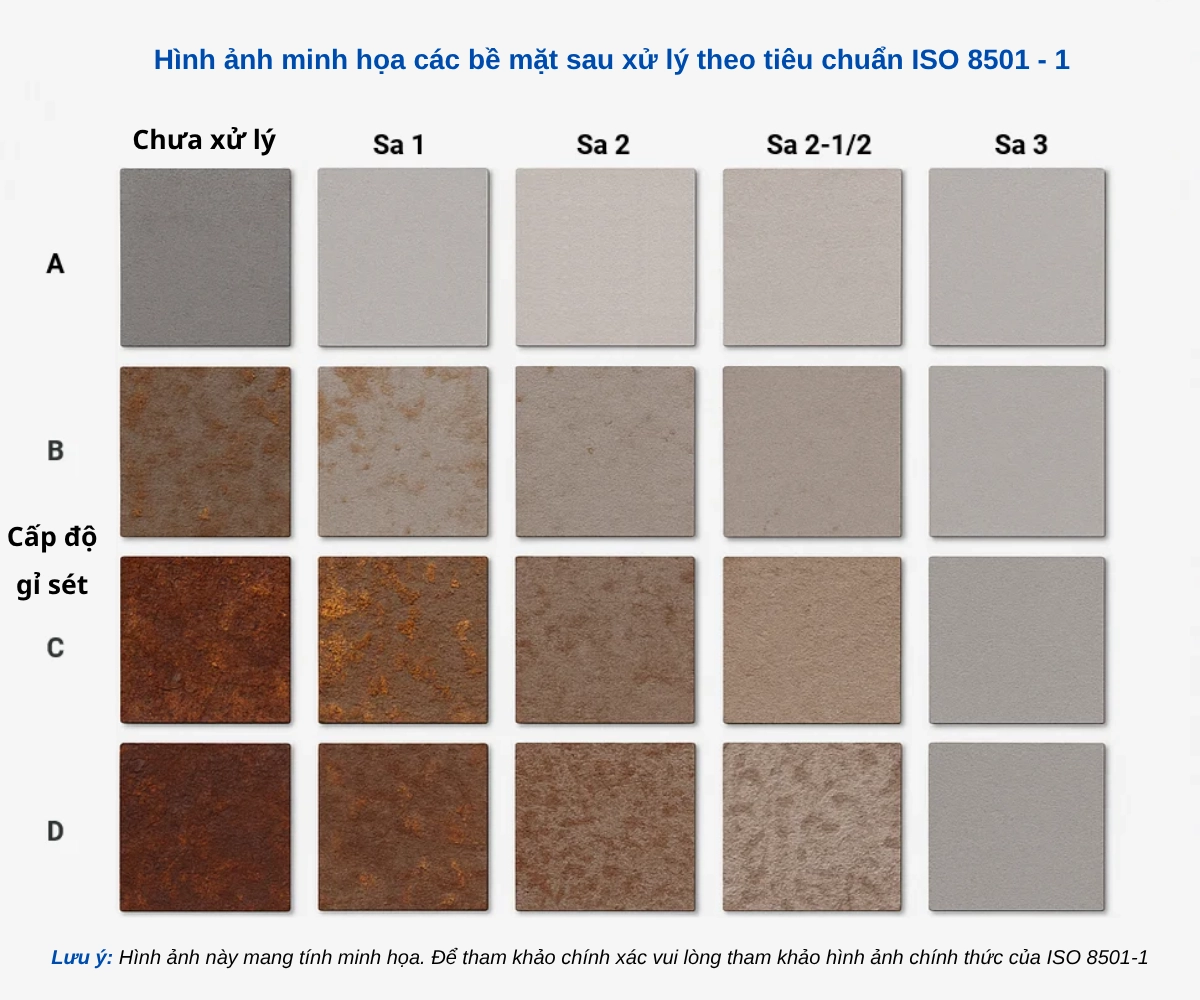
Các cấp làm sạch: St và Sa
ISO 8501-1 phân biệt hai nhóm cấp làm sạch:
- Nhóm St (làm sạch bằng dụng cụ cầm tay hoặc máy cầm tay): St 2 là làm sạch kỹ, St 3 là làm sạch rất kỹ, bề mặt có ánh kim rõ hơn. St 1 không phù hợp để sơn.
- Nhóm Sa (làm sạch bằng phun hạt mài): Sa 1 (phun nhẹ), Sa 2 (phun kỹ), Sa 2½ (phun rất kỹ), Sa 3 (phun đến thép sáng sạch nhìn bằng mắt).
| ISO 8501-1 | Ý nghĩa chung |
|---|---|
| Sa 1 | Loại lớp bám lỏng, vẫn còn lớp bám chặt |
| Sa 2 | Loại hầu hết lớp bám chặt; có thể còn vết ố |
| Sa 2½ | Loại gần như hoàn toàn; còn rất ít vết ố |
| Sa 3 | Thép sáng sạch, không còn vết ố |
Bước 2: Làm sạch bề mặt thép khỏi dầu mỡ và muối
Làm sạch bề mặt thép là bước nền tảng và hay bị làm sơ sài nhất. Theo hướng dẫn xử lý bề mặt ta cần lưu ý:
- Dầu mỡ được rửa bằng nước sạch và chất tẩy phù hợp, sau đó xả lại bằng nước sạch để cuốn trôi muối và cặn.
- Dung môi chỉ phù hợp với diện tích nhỏ. Dung môi không loại được muối hòa tan và có thể làm lan rộng dầu hydrocarbon.
- Chất tẩy nhũ hóa, chất tẩy kiềm có thể loại dầu mỡ lẫn muối hòa tan; hơi nước nóng phù hợp bề mặt rất nhiều dầu.
- Rửa áp lực nước cần tối thiểu khoảng 7–10 bar theo các tài liệu.
Ứng dụng vào thực tế: lau bề mặt bằng dung môi và giẻ lau là cách xử lý nhanh và tiết kiệm tuy với chi tiết ngoài trời hoặc từng tiếp xúc môi trường mặn thì rửa nước sạch mới xử lý được muối. Nếu sơn lên nền còn muối, lớp sơn có thể bị phồng rộp sau một thời gian.
Xử lý hóa học cho chi tiết sơn tĩnh điện
Với dây chuyền sơn tĩnh điện, bề mặt thường qua các bể xử lý thay vì mài. Các giai đoạn gồm:
- Làm sạch: loại dầu và bụi, có thể kết hợp phủ lớp phosphat sắt ngay trong hệ ba giai đoạn.
- Xả nước: loại cặn hóa chất giữa các bể.
- Phosphat hóa: tạo lớp chuyển hóa để sơn bám. Phosphat sắt cho độ bám khá tốt và chống ăn mòn ở mức vừa; phosphat kẽm chống ăn mòn tốt hơn nhưng dây chuyền dài hơn.
- Xử lý bịt (seal): bước cuối trước khi sấy và sơn.
Lưu ý: thép cán nóng có thể cần tẩy axit hoặc điện phân để loại vảy cán trước khi vào dây chuyền xử lý.
Bước 3: Xử lý xỉ hàn, bavia và cạnh sắc
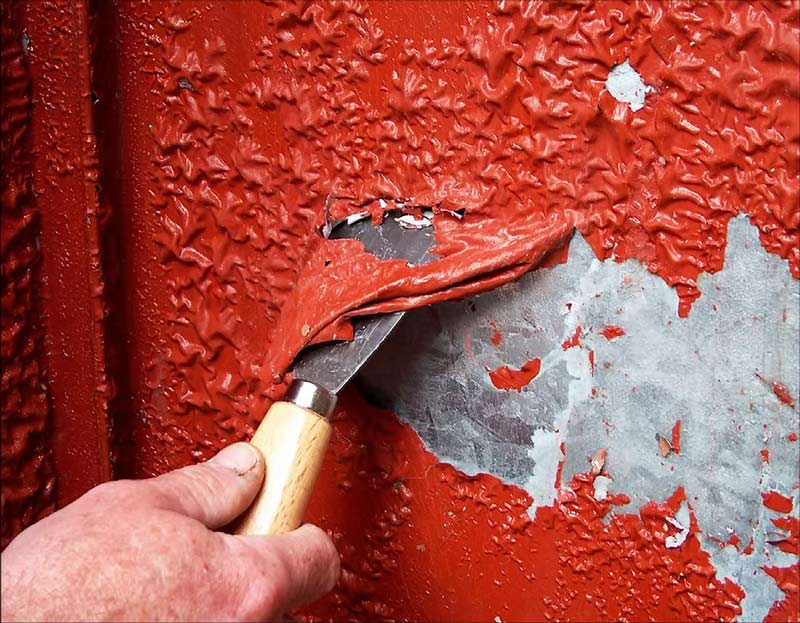
Màng sơn có xu hướng mỏng đi ở cạnh sắc và dễ bong ở các vị trí xỉ hàn lồi lõm. Các tài liệu cho biết xỉ hàn có thể được loại bằng phương pháp cơ học và khuyên làm “vát mép” quanh vùng sửa chữa để không còn bậc gấp giữa lớp sơn nguyên vẹn và kim loại trần.
Tại xưởng gia công sản xuất thường:
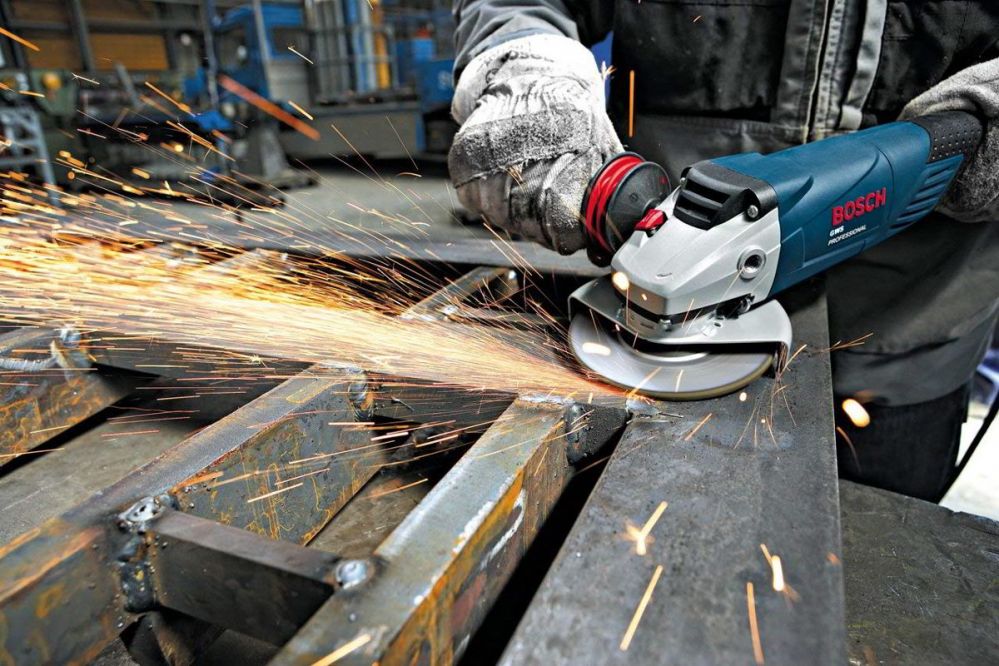
- Mài phẳng xỉ hàn, bavia bằng đá mài hoặc đĩa mài phù hợp.
- Bo nhẹ cạnh sắc bằng đĩa nhám xếp hoặc đĩa mài.
- Kiểm tra lại bằng mắt và bằng tay (đeo găng) trước khi chuyển sang bước tẩy gỉ.
Bước 4: Tẩy gỉ và loại vảy cán
Tẩy gỉ có hai hướng chính: cơ học và hóa học. Ở đây ta tập trung vào cơ học vì đây là phương pháp phổ biến nhất ở xưởng cơ khí.
Tẩy gỉ bằng dụng cụ cầm tay và máy cầm tay (cấp St)
Các dụng cụ như bàn chải sắt quay, máy mài và súng gõ kim sẽ phù hợp với bề mặt có diện tích nhỏ và hình dạng phức tạp tuy nhiên năng suất thường không cao từ thấp đến trung bình.
Phun hạt mài (cấp Sa)
Khi cần cấp Sa 2½ trở lên, hoặc diện tích lớn, phun hạt mài là lựa chọn thường gặp.
- Có các phương pháp khô (ly tâm, khí nén, hút chân không) và ướt.
- Phun hút chân không phù hợp diện tích nhỏ, không có bụi.
- Hạt mài phi kim, tổng hợp được ưu tiên sử dụng. Kích thước phân thành nhóm nhỏ (0,2–0,5 mm), vừa (0,5–1,0 mm) và lớn (trên 1 mm).
- Với phun ướt, bùn còn trên bề mặt cần rửa sạch trước khi khô.
Hiện tượng gỉ chớp (flash rust)
Sau khi làm sạch, nhất là bằng nước, thép có thể gỉ lại rất nhanh. Nên sơn càng sớm càng tốt sau khi làm sạch. Theo ISO 8501-4 gỉ chớp chia ba mức: L (nhẹ), M (vừa), H (nặng). Mức H không được khuyến nghị để sơn phủ; mức L và M có thể chấp nhận cho sơn lót.
Rửa nước áp lực cao
Rửa phôi bằng tia nước áp lực rất hiệu quả để loại bỏ muối, vì không dùng hạt mài nên giữ nguyên độ nhám sẵn có của bề mặt. Với bề mặt đã sơn, mức áp lực dưới 700 bar có thể loại được sơn đã bong tróc, còn áp lực siêu cao (trên 700 bar) có thể loại cả sơn vẫn còn mới và gỉ sét.
Bước 5: Mài nhám trước khi sơn và kiểm soát độ nhám bề mặt
Vì sao cần độ nhám?
Độ nhám tạo các rãnh nhỏ để sơn “ngàm” vào, tăng diện tích tiếp xúc. Tuy nhiên nhám quá thô có thể khiến đỉnh nhám nhô khỏi màng sơn và thành điểm gỉ sớm; nhám quá mịn lại làm giảm độ bám. Mức độ nhám phù hợp thường do nhà sản xuất sơn quy định.
Chọn giấy nhám và đá mài cho từng công đoạn
Với xưởng cơ khí, mài nhám thường kết hợp nhiều loại vật liệu. Bảng dưới đây là tổng hợp một số vật liệu mài được sử dụng:
| Công đoạn | Vật liệu mài thường dùng | Ghi chú |
|---|---|---|
| Mài phẳng xỉ hàn, bavia | Đá mài, đĩa mài | Thao tác nặng, tạo vết xước sâu |
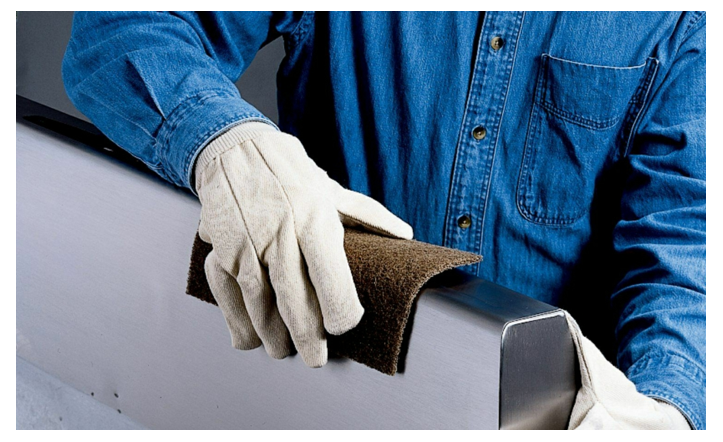
| Tẩy gỉ, tẩy sơn cũ | Đĩa nhám xếp, nhám đĩa hạt thô, bàn chải sắt | Chọn hạt theo độ dày gỉ |
| Làm đều bề mặt, tạo nhám | Giấy nhám, nhám cuộn, nhám xếp hạt trung bình | Bước làm mịn vết xước trước đó |
| Hoàn thiện trước sơn lót | Giấy nhám hạt mịn hơn | Chỉ khi hệ sơn yêu cầu |
Về độ hạt, ta nên bắt đầu từ khoảng hạt 120 rồi kết thúc ở 180 trước sơn lót; nếu có gỉ thì mở đầu bằng hạt thô hơn, khoảng 40–120, rồi tăng dần.
Một số lưu ý khi mài nhám:
- Chọn vật liệu mài phù hợp với kim loại (ví dụ nhôm oxit, gốm ceramic phù hợp cho thép theo các hướng dẫn thông dụng).
- Với thép không gỉ, nhôm, nên dùng vật liệu mài chuyên dụng, không dùng chung với thép carbon để tránh nhiễm sắt.
- Vát mép (feather) vùng sơn cũ còn tốt để lớp sơn mới không bị lộ bậc.
- Mài xong cần loại bụi bằng hút bụi, chổi hoặc khí nén không dầu; sau phun ướt thì rửa từ trên xuống và sấy khô rồi sơn.
Bước 6: Kiểm tra môi trường và sơn lót chống gỉ
Điều kiện thời tiết và điểm sương
Bề mặt vật liệu sạch sẽ vẫn có thể hỏng nếu sơn khi có hơi nước ngưng tụ. Độ ẩm tối đã thường được không quá 85%, tuy nhiên một số loại sơn cần độ ẩm để đóng rắn, nên phải xem hướng dẫn của nhà sản xuất sơn.
Trong thi công thực tế, nhà xưởng cần có nhiệt kế và ẩm kế đo trước khi bắt đầu sơn và đo lại định kỳ.
Sơn lót chống gỉ
Sơn lót chống gỉ là lớp tiếp xúc trực tiếp với kim loại, đảm nhiệm hai việc: bám chắc vào nền và bảo vệ chống ăn mòn. Một vài nguyên tắc:
- Thi công càng sớm càng tốt sau khi làm sạch để tránh gỉ chớp.
- Chọn loại sơn lót tương thích với cả nền kim loại lẫn lớp sơn phủ bên trên.
- Với sản phẩm sơn tĩnh điện, lớp phosphat đóng vai trò nền bám, không phải sơn lót lỏng.
Những lỗi thường gặp khi chuẩn bị bề mặt
- Bỏ qua tẩy dầu mỡ và đi thẳng vào mài.
- Chỉ lau dung môi trong khi bề mặt còn muối.
- Mài chưa hết gỉ ở góc khuất, mối hàn, mép lỗ.
- Để quá lâu giữa làm sạch và sơn lót, gây gỉ chớp.
- Dùng giấy nhám bít bụi, đá mài mòn, làm bề mặt bị bóng thay vì nhám.
- Sơn khi thời tiết ẩm, bề mặt gần điểm sương.
- Không đo, không ghi nhận, dẫn đến khó truy nguyên khi có sự cố.
Kết luận
Xử lý bề mặt kim loại trước khi sơn là chuỗi công đoạn liên tiếp: đánh giá tình trạng thép, tẩy dầu mỡ và muối, xử lý xỉ hàn và cạnh sắc, tẩy gỉ, mài nhám đúng mức, kiểm tra môi trường rồi sơn lót chống gỉ kịp thời. Thực hiện đúng thứ tự và liên tục ghi nhận lại thông số giúp giảm rủi ro khi sơn và tăng độ ổn định của chất lượng sản phẩm.
Nếu xưởng của bạn cần tư vấn chọn giấy nhám, nhám cuộn, nhám xếp hoặc đá mài phù hợp từng công đoạn (mài mối hàn, tẩy gỉ, tạo nhám trước sơn), hãy liên hệ [Hotline/Zalo của website] để được hỗ trợ theo loại vật liệu và thiết bị đang sử dụng.