Tính năng và ưu điểm vượt trội
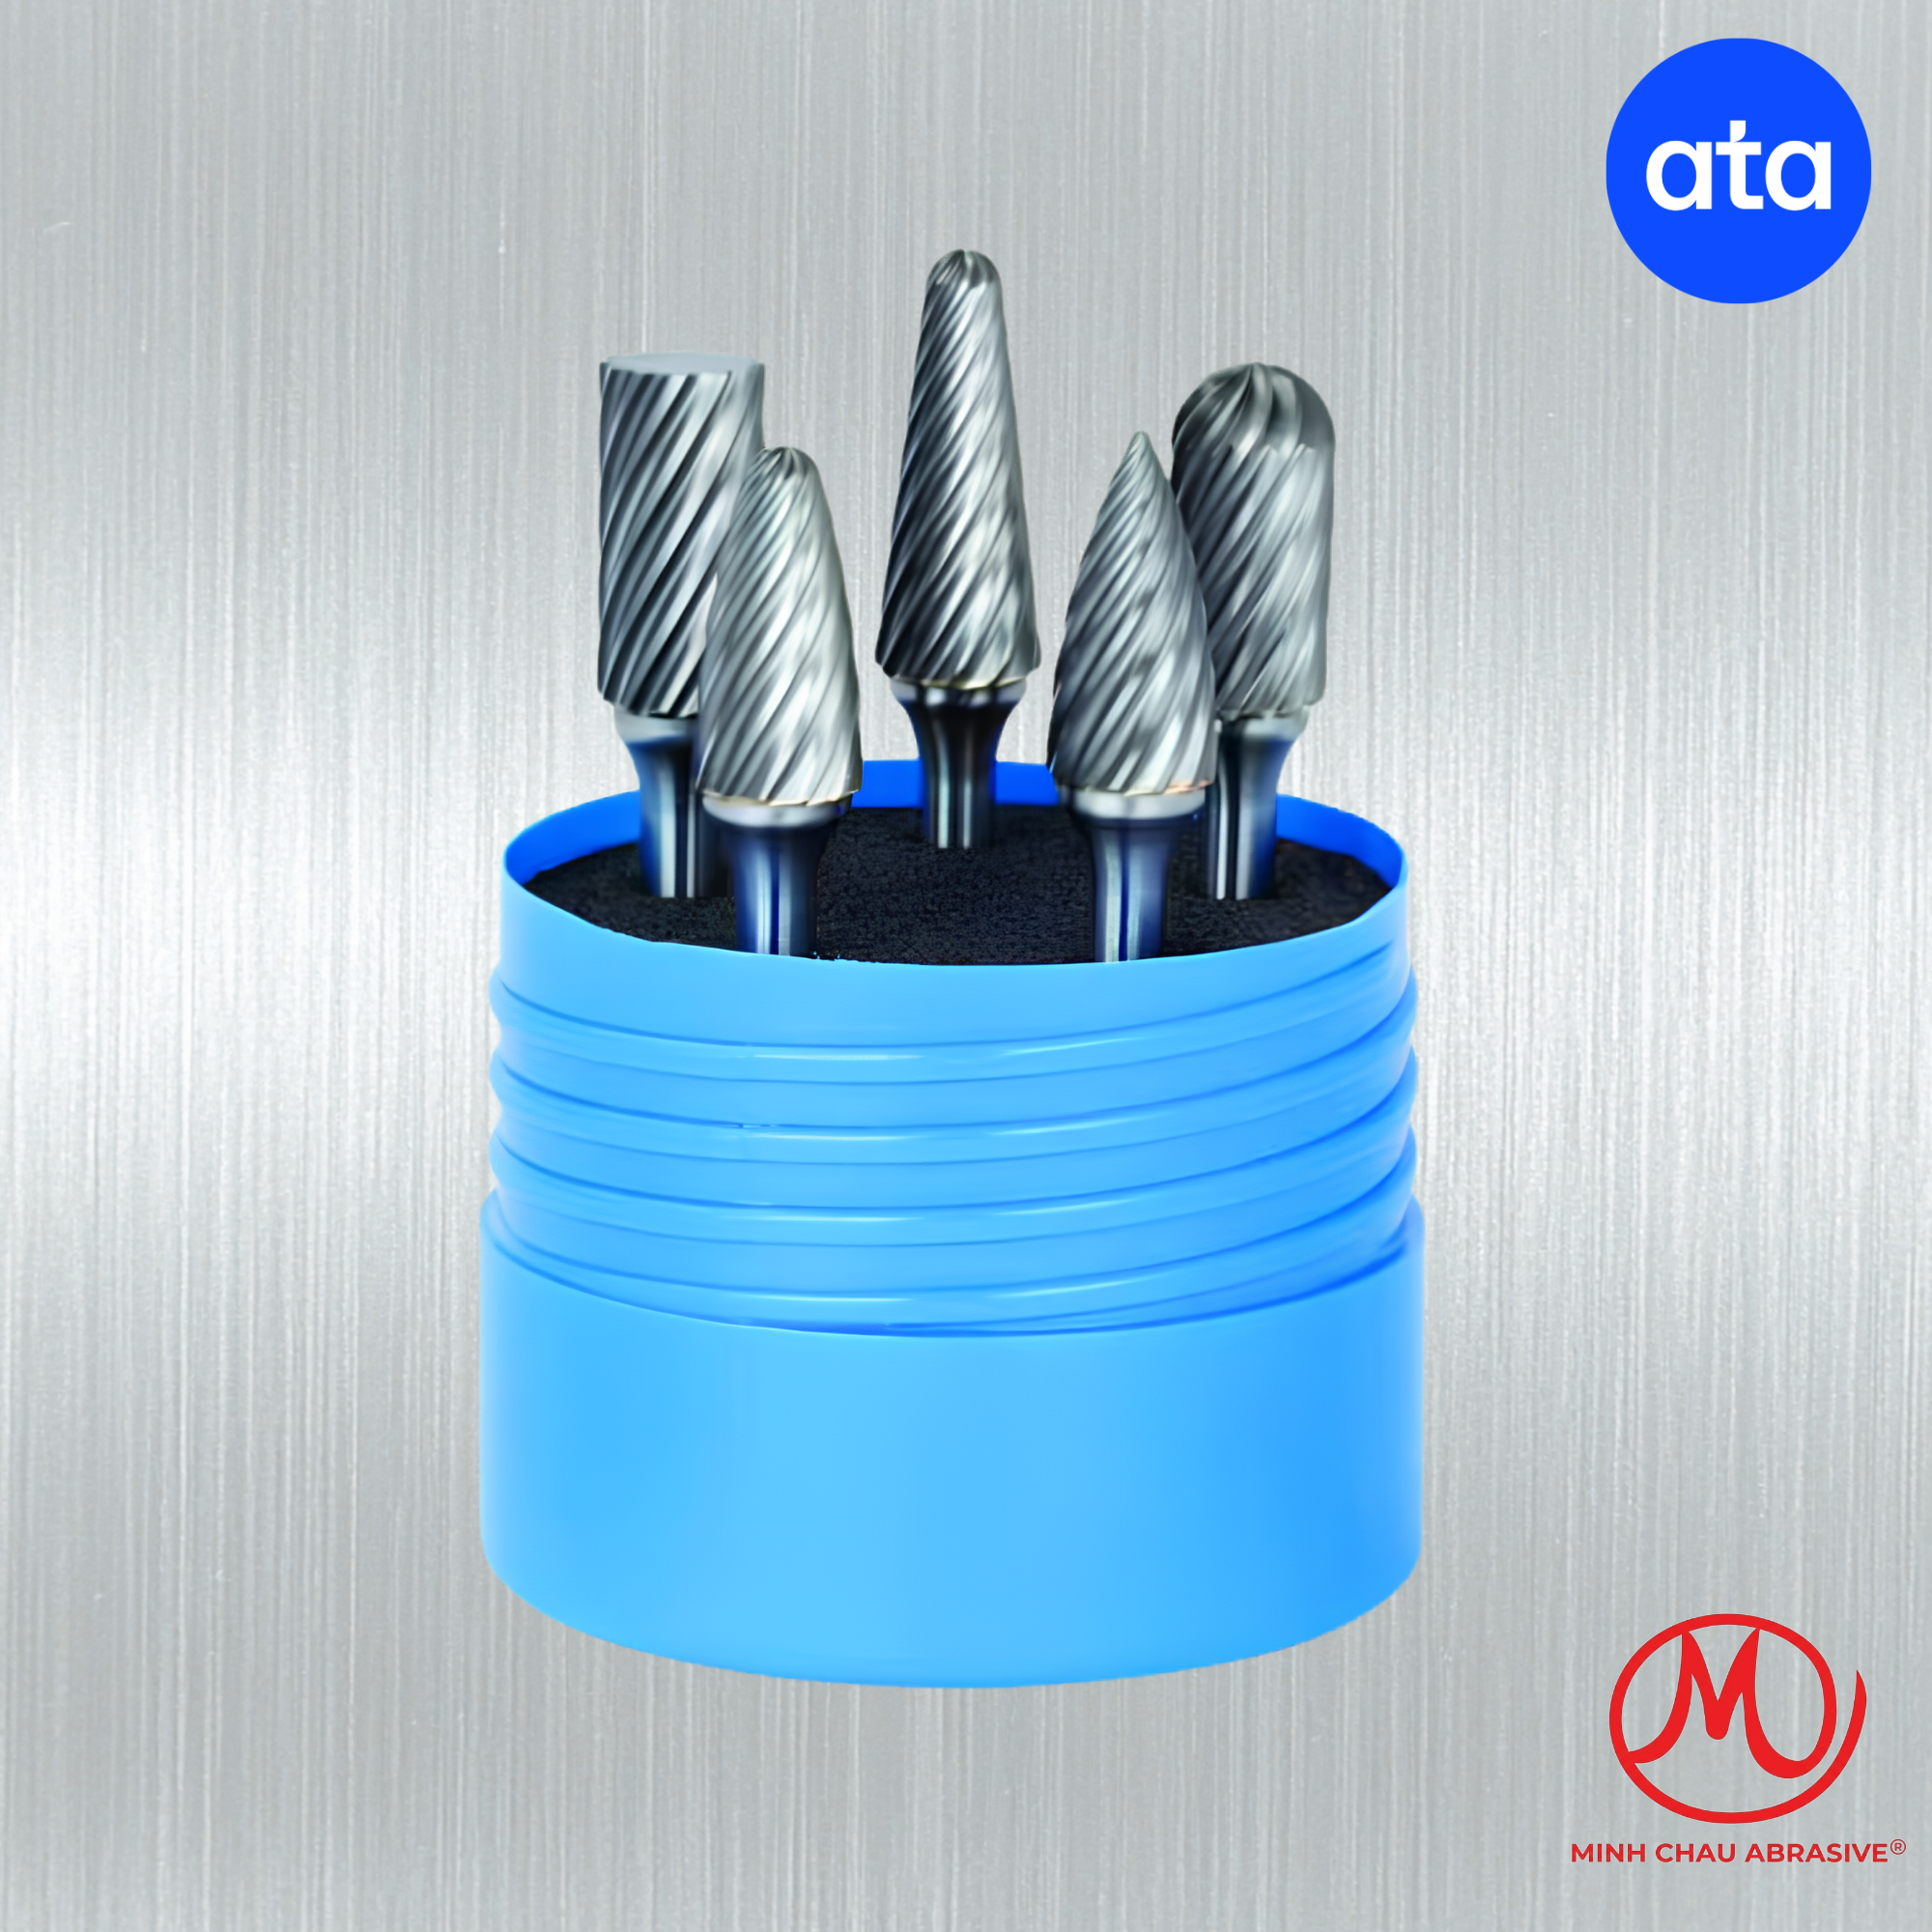
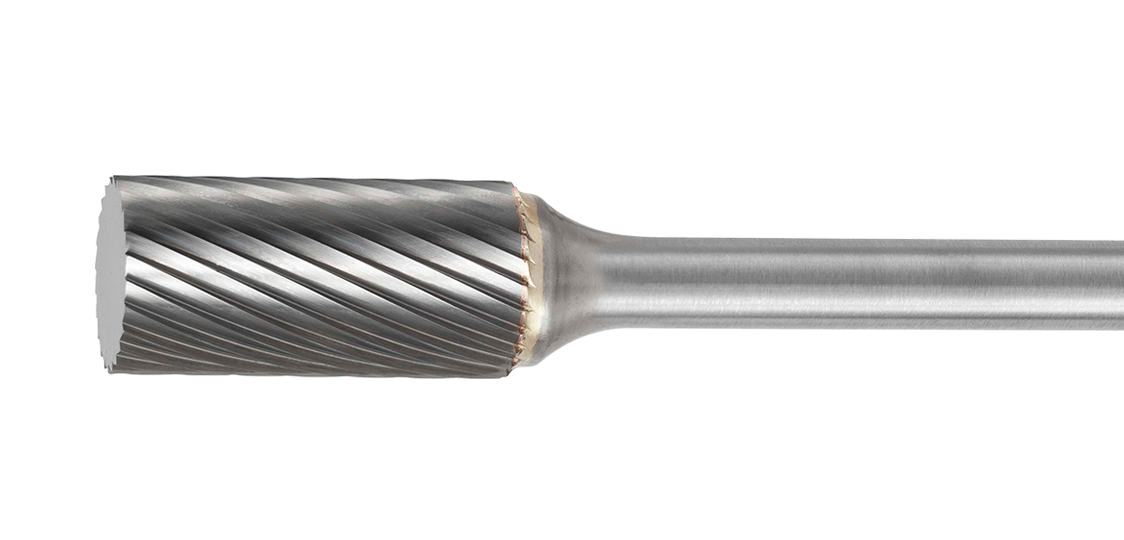
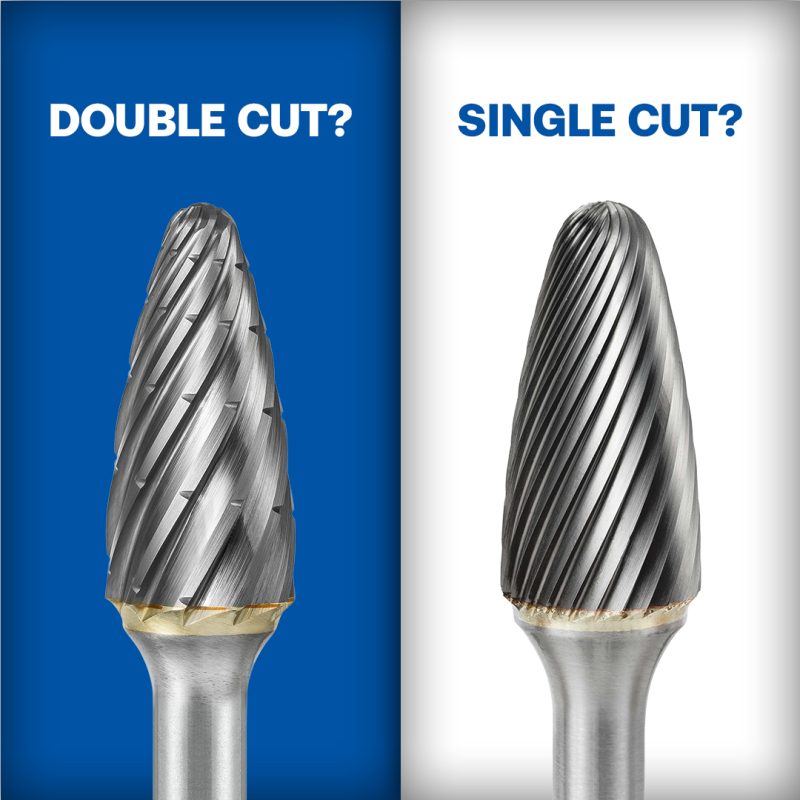
Theo tài liệu kỹ thuật của ATA SGSPRO, Single Cut là kiểu cắt đơn cho khả năng mài linh hoạt trong nhiều ứng dụng, với các ưu điểm:
- Lực cắt cao, vận hành êm: cho tác động cắt mạnh nhưng vẫn mượt.
- Phoi ngắn: tạo phoi ngắn giúp bóc tách vật liệu có kiểm soát và khu vực làm việc sạch hơn.
- Bề mặt hoàn thiện tốt: ATA nêu rõ bề mặt chi tiết sau khi mài ở mức vượt trội.
- Nhiều hình dạng: có 13 hình dạng từ SA đến SN, đáp ứng nhiều dạng chi tiết và vị trí gia công.
- Phạm vi vật liệu rộng: dùng cho mọi kim loại chứa sắt như gang, thép dưới 60 HRC, thép không gỉ, hợp kim nền niken và hợp kim titan; ngoài ra còn phù hợp với đồng, đồng thau và đồng thanh.
- Chất liệu tungsten carbide bền bỉ: theo catalogue ATA, tungsten carbide có độ bền cao gấp tới ba lần thép gió (high speed steel), chịu được ứng dụng khắc nghiệt và hoạt động tốt hơn ở nhiệt độ cao.
Ứng dụng và vật liệu phù hợp
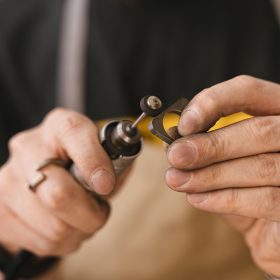
Mũi mài carbide được dùng rộng rãi trong: gia công kim loại, chế tạo dụng cụ, cơ khí, mô hình cơ khí, chạm khắc gỗ, chế tác trang sức, hàn, vát cạnh (chamfering), đúc, tẩy ba via (deburring), mài (grinding), mài cổng xi-lanh (cylinder head porting) và tạo hình điêu khắc (sculpting).
Với dòng Single Cut, các mô tả hình dạng nêu ứng dụng cụ thể như mài mặt đầu và cắt vào trực tiếp, bo tròn và tẩy ba via chi tiết cong, pha trộn và tạo hình đường cong, mài chi tiết ở chỗ hẹp, vát cạnh 60° và 90°, cắt rãnh dưới trên chi tiết góc ngược (xem bảng hình dạng ở phần Thông số kỹ thuật).
Về vật liệu, bảng đánh giá trong tài liệu kỹ thuật liệt kê các nhóm: thép, thép đã tôi cứng, thép không gỉ, gang, titan, cermet, niken, đồng và hợp kim đồng, nhôm, nhựa GRP/CRP, với hai mức đánh giá “tối ưu” (Optimal) và “tốt” (Good).
Lưu ý khi chọn và sử dụng
Theo mục “Application Tips” trong catalogue ATA:
- Dùng chất bôi trơn hoặc sáp để tránh nghẽn rãnh cắt (flute loading) trên vật liệu mềm.
- Dùng tốc độ khuyến nghị để tránh mòn sớm hoặc bóc tách không đủ.
- Giữ độ đồng tâm của máy mài để tối ưu tốc độ bóc tách và kéo dài tuổi thọ mũi mài.
- Với vật liệu mềm, giảm số rãnh và tăng tốc độ; với vật liệu đã tôi cứng, tăng số rãnh và giảm tốc độ.
ATA cũng lưu ý: để khoan hoặc cắt lỗ trên kim loại, cần dùng mũi khoan carbide, dao phay ngón carbide hoặc dao phay router carbide, không dùng mũi mài.